a cura di Nicolò Zocche e Stefano Zannier - Fives ITAS SpA
Il trattamento delle emissioni gassose contenenti Composti Organici Volatili (COV) rappresenta una delle principali sfide ingegneristiche nei settori chimico e farmaceutico, nei quali le portate dei gas e le concentrazioni di COV possono variare in misura significativa e possono essere presenti anche composti clorurati o altri composti alogenati. Sia gli ossidatori termici recuperativi (TO) sia gli ossidatori termici rigenerativi (RTO) possono raggiungere efficienze di abbattimento dei COV superiori al 99%, ma differiscono in modo sostanziale per recupero termico, flessibilità di processo, comportamento alla corrosione, esigenze di manutenzione e costi operativi.
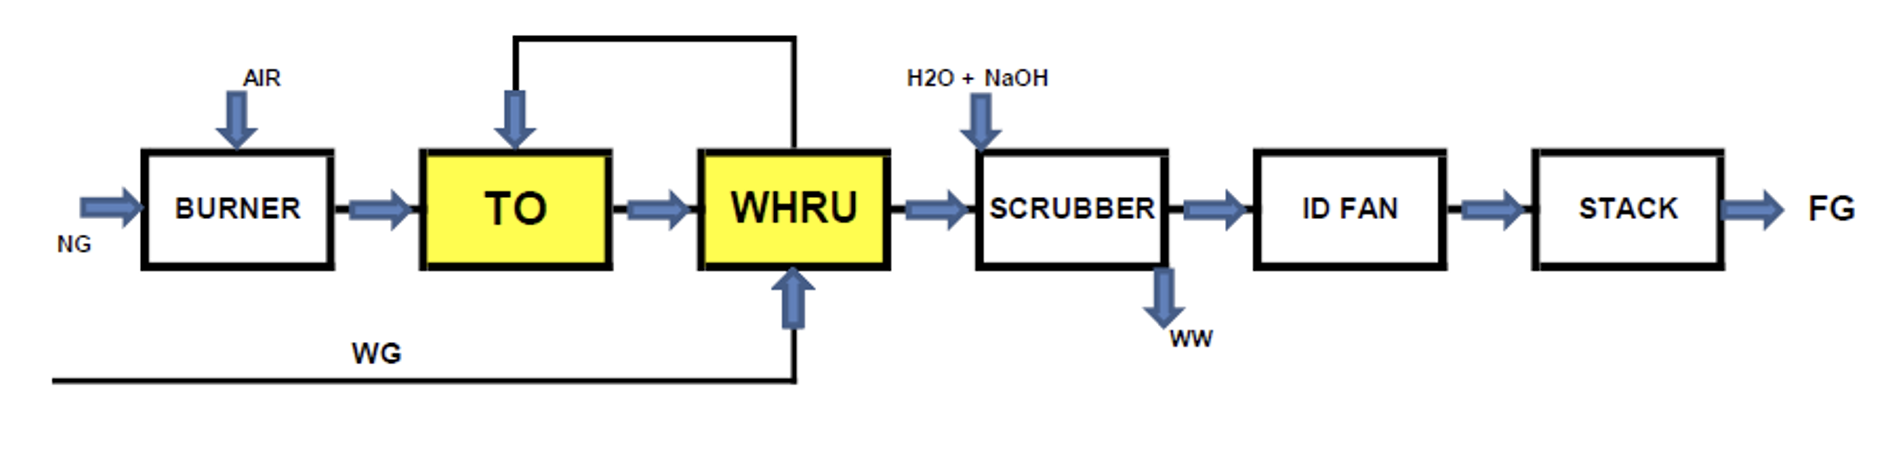
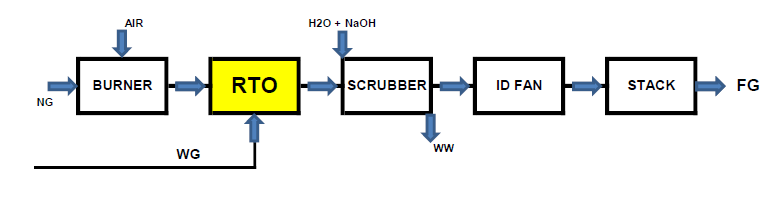
Il confronto qui presentato adotta la stessa base di processo per entrambe le tecnologie e si concentra sui fattori che incidono maggiormente sulla scelta tecnologica: prestazioni energetiche, risposta a carichi variabili di COV, gestione degli alogeni, affidabilità, CAPEX e OPEX.
Condizioni di processo di riferimento
Il caso di riferimento considera 10.000 Nm³/h di gas di processo a 50 °C, con una concentrazione totale di COV compresa tra 0 e 10 g/Nm³. La miscela di COV è costituita per circa il 70-80% da idrocarburi, con un PCI medio di circa 46 MJ/kg, e per il 20-30% da composti alogenati, con un PCI medio di circa 6 MJ/kg. La camera di ossidazione è progettata per operare a 950 °C, con un tempo di permanenza di 1 s, un’efficienza di distruzione e rimozione (DRE) superiore al 99,8% e circa 8.000 ore di esercizio all’anno. Poiché i COV clorurati generano composti acidi come l’HCl, entrambe le configurazioni richiedono, a valle, una sezione di quench e uno scrubber a umido.
Ossidatore termico recuperativo – TO
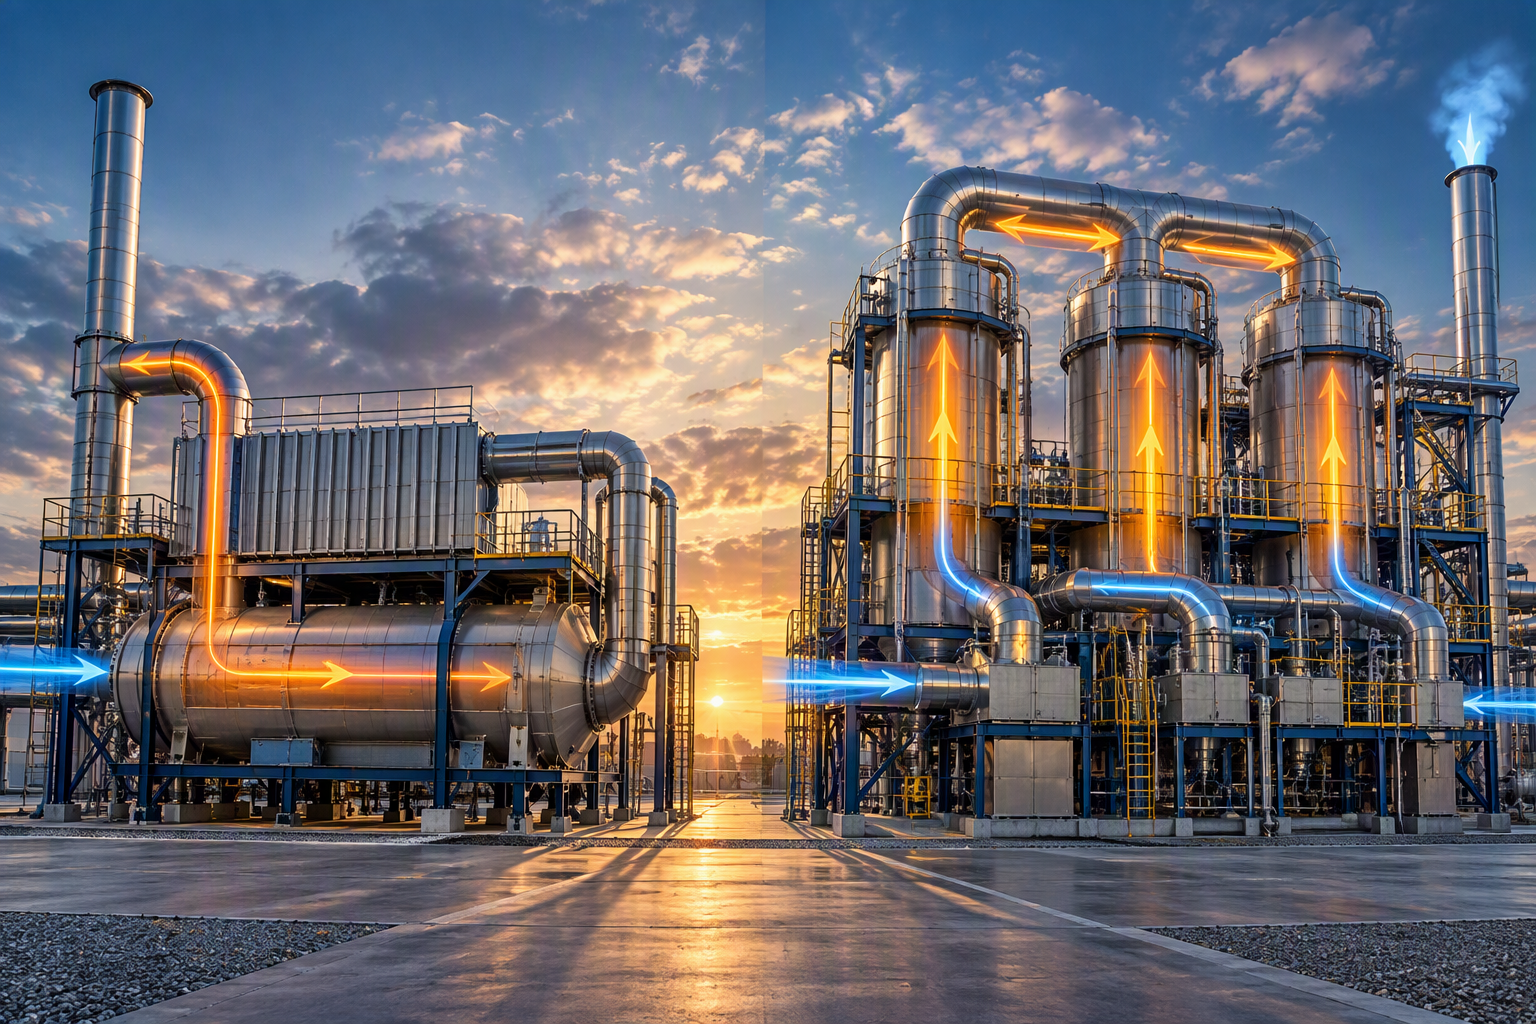
In un TO recuperativo, i COV vengono ossidati in una camera di combustione e il gas caldo depurato cede parte del proprio calore al flusso di processo in ingresso attraverso uno scambiatore di calore metallico. Questa configurazione consente in genere un’efficienza di recupero termico di circa il 50-70%. L’assetto è meccanicamente semplice e non utilizza letti ceramici né valvole di inversione del flusso sottoposte a cicli continui.
Un RTO utilizza letti ceramici di accumulo termico al posto di uno scambiatore metallico convenzionale. Il flusso del gas viene periodicamente invertito, in modo che un letto assorba calore dal gas depurato mentre un altro rilascia il calore accumulato per preriscaldare il flusso in ingresso. Questo principio rigenerativo consente efficienze di recupero termico pari a circa il 94-98%, rendendo l’RTO particolarmente interessante per portate elevate di gas con concentrazioni di COV basse e stabili.
Prestazioni energetiche
Per la portata di riferimento sono necessari circa 3.600 kW per riscaldare il gas fino alla temperatura di ossidazione, escludendo il contributo energetico dei COV. Il TO recuperativo recupera circa 2.500 kW, lasciando al bruciatore un carico di circa 1.100 kW, equivalente a un consumo di gas naturale di circa 110 Nm³/h. L’RTO recupera circa 3.400 kW, riducendo il carico del bruciatore a circa 200 kW e il consumo di gas naturale a circa 20 Nm³/h.
Tabella 1: Bilancio termico semplificato per TO e RTO alla portata di gas (senza COV)
| Parametro | TO (ossidatore termico recuperativo) | RTO (ossidatore termico rigenerativo) |
| Riscaldamento del gas di processo fino alla temperatura di combustione | 3.600 kW | 3.600 kW |
| Recupero termico | 2.500 kW | 3.400 kW |
| Calore fornito dal bruciatore (GN) | 1.100 kW | 200 kW |
| Consumo di GN | 110 Nm³/h | 20 Nm³/h |
La differenza nel consumo di combustibile è sostanziale a basso carico di COV, ma gli stessi COV rilasciano calore durante l’ossidazione. Quando il loro contributo calorifico è sufficiente a mantenere la temperatura della camera, il sistema diventa autotermico. In un RTO questa condizione può essere raggiunta già intorno a 2 g/Nm³, a seconda della composizione.
Carichi di COV elevati e variabili
L’elevatissima efficienza termica dell’RTO offre il massimo vantaggio quando il gas di processo contiene quantità limitate di materiale combustibile. Quando la concentrazione di COV diventa elevata o fortemente variabile, il calore rilasciato dall’ossidazione può causare un sovraccarico termico del sistema. Il controllo della temperatura può quindi richiedere aria di diluizione, un bypass dei gas caldi, una minore quantità di materiale ceramico oppure una riduzione intenzionale del recupero termico. In pratica, parte del vantaggio energetico teorico dell’RTO può andare perduta se occorre riscaldare grandi volumi di aria ambiente al solo scopo di mantenere le temperature entro l’intervallo operativo. Il caso di studio dimostra quindi perché la sola efficienza termica non debba costituire l’unico criterio di selezione.
COV alogenati, sporcamento e affidabilità
I COV clorurati vengono convertiti in specie acide come l’HCl; entrambe le tecnologie devono quindi evitare condizioni critiche legate al punto di rugiada acido e richiedono una neutralizzazione a valle. In un TO, lo scambiatore di calore metallico è il componente maggiormente esposto alla corrosione e può richiedere leghe quali Hastelloy o SMO 254. In un RTO, i composti acidi attraversano i letti ceramici; se, durante gli arresti o il funzionamento transitorio, le temperature locali scendono al di sotto del punto di rugiada acido, possono formarsi sali e condense acide, favorendo corrosione, depositi, intasamenti, aumento delle perdite di carico e riduzione delle prestazioni termiche. I componenti metallici critici possono quindi richiedere materiali duplex o superduplex, quali SAF 2205 o SAF 2507.
La complessità meccanica incide anche sulla manutenibilità. Un TO recuperativo è costituito principalmente dalla camera di combustione, dallo scambiatore di calore, dal bruciatore e dai ventilatori, mentre un RTO comprende anche più letti ceramici, valvole di inversione e un sistema di commutazione più complesso. Particolato, polimeri e sostanze condensabili possono influire su entrambi i sistemi, ma un forte sporcamento dell’RTO può richiedere la sostituzione parziale o completa del materiale ceramico; inoltre, le valvole di inversione sono a loro volta componenti soggetti a usura. Per flussi gassosi sporchi o fortemente variabili, l’architettura più semplice del TO può quindi offrire un vantaggio in termini di disponibilità dell’impianto e robustezza operativa.
Confronto tra CAPEX e OPEX
Il costo complessivo di investimento dei due sistemi completi è relativamente simile. La sezione di ossidazione dell’RTO è più costosa, ma la funzione di recupero termico è integrata nei letti ceramici; il TO è più semplice, ma richiede uno scambiatore metallico dedicato per alte temperature.
Tabella 2: Costi di investimento dei principali sistemi per le tecnologie TO e RTO
| Voce CAPEX | TO rec. (€) | RTO a 3 torri (€) | Note |
| Unità di ossidazione | 750.000÷900.000 | 950.000÷1.150.000 | Camera standard rispetto a torri, tramogge, valvole e letti ceramici |
| Unità di recupero termico | 200.000÷250.000 | Inclusa | Scambiatori metallici rispetto a ceramiche ad alta efficienza per l’RTO |
| Abbattimento dei gas acidi | 300.000÷400.000 | 300.000÷400.000 | Obbligatorio in presenza di alogeni |
| Sistemi elettrici e di controllo | 150.000÷200.000 | 150.000÷200.000 | Apparecchiature analoghe |
| BoP + ingegneria e gestione del progetto | 100.000÷150.000 | 100.000÷150.000 | Voci e servizi equivalenti |
| Impianto complessivo | 1.500.000÷1.900.000 | 1.500.000÷1.900.000 | Le soluzioni chiavi in mano comportano CAPEX molto simili |
I costi operativi evidenziano una differenza più netta. L’RTO utilizza molto meno gas naturale, mentre i costi di energia elettrica e manutenzione sono più elevati a causa delle perdite di carico attraverso i letti ceramici, della potenza richiesta ai ventilatori, delle valvole di inversione e dell’eventuale pulizia o sostituzione del materiale ceramico. In condizioni di funzionamento continuo e stabile, il risparmio di combustibile è generalmente predominante e determina un OPEX annuo inferiore.
Tabella 3: Costi di esercizio e manutenzione per le tecnologie TO e RTO
| Voce OPEX | TO rec. (€/anno) | RTO a 3 torri (€/anno) | Motivazione / Calcoli |
| Consumo di GN | 100.000÷200.000 | 20.000÷40.000 | Il TO presenta un recupero termico inferiore; è quindi necessario più GN per mantenere la temperatura di combustione |
| Consumo di energia elettrica | 25.000÷30.000 | 35.000÷50.000 | L’RTO richiede ventilatori più potenti e a funzionamento continuo per vincere le perdite di carico dei letti ceramici |
| Reagenti (soluzione di NaOH) | 45.000÷70.000 | 45.000÷70.000 | Uguali, a parità di prodotti da abbattere (HCl) |
| Manutenzione e ricambi | 40.000÷60.000 | 60.000÷90.000 | L’RTO utilizza valvole pneumatiche soggette a usura e richiede il reintegro periodico del materiale ceramico |
| Impianto complessivo | 210.000÷360.000 | 160.000÷250.000 | L’RTO garantisce un risparmio netto annuo |
Selezione della tecnologia e conclusioni
Un TO recuperativo è generalmente preferibile per portate di gas relativamente basse, concentrazioni di COV medio-alte o fortemente variabili, frequenti anomalie di processo, presenza significativa di composti alogenati, particolato o sostanze condensabili e funzionamento intermittente. La sua configurazione più semplice è particolarmente vantaggiosa quando robustezza e flessibilità sono più importanti del massimo recupero termico. Per un funzionamento annuo inferiore a circa 2.000-3.000 h/anno, il risparmio energetico dell’RTO potrebbe non essere sufficiente a giustificarne la maggiore complessità e le ulteriori esigenze di manutenzione. Un RTO diventa più interessante per portate di gas elevate, con concentrazioni di COV relativamente basse e stabili, flussi gassosi puliti e contenuto di alogeni controllato.
In caso di funzionamento continuo, in genere superiore a circa 5.000-6.000 h/anno, la sua elevata efficienza termica può ridurre in modo sostanziale il consumo di combustibile e l’OPEX annuo. In condizioni favorevoli, il risparmio energetico può consentire di recuperare la differenza di investimento in circa 2,5-4 anni. La conclusione principale è che la scelta della tecnologia non dovrebbe basarsi unicamente sull’efficienza termica nominale. Gli RTO massimizzano il recupero energetico e il risparmio di combustibile, mentre i TO recuperativi offrono maggiore flessibilità, robustezza e tolleranza alle composizioni gassose difficili. La soluzione ottimale dipende dall’effettivo campo operativo del processo, inclusi composizione del gas, potere calorifico dei COV, variabilità del carico, rischio di corrosione e sporcamento, strategia di manutenzione, disponibilità dell’impianto, CAPEX, OPEX e ore annuali di funzionamento.
Riferimenti bibliografici
- Baukal C.E.Jr., 2014, The John Zink Hamworthy Combustion Handbook, Second Edition, Vol. 3, Applications, Taylor & Francis Group, Boca Raton, USA.
- EPA, 2017, November, Chapter 2 – Incinerators and Oxidizers. Retrieved from United States Environmental Protection Agency, USA.
- Guerra M.N., Marques C., 2018, Volatile Organic Compound Emission Reduction and Abatement within the Organic Fine Chemical Industry, Thesis to obtain the Master of Science Degree in Biological Engineering, Instituto Superior Tecnico, Lisboa, Portugal.
- JRC, 2022, Best Available Techniques (BAT) Reference Document for Common Waste Gas Management and Treatment Systems in the Chemical Sector, Final Draft, 2022.
- Lewandowski, 2017, D.A. Design of Thermal Oxidation Systems for Volatile Organic Compounds; CRC Press: Boca Raton, FL, USA, 157–168.
- Pu G., Li X., Yuan F., Numerical Study on Heat Transfer Efficiency of Regenerative Thermal Oxidizers with Three Canisters, Processes 2021, 9, 1621
- Trimpe J.Jr., 2021, Waste Heat Recovery of Industrial RTO, A Case Study, Theses and Dissertations-Mechanical Engineering, University of Kentucky, USA.
- Zdanowski F., Malico I., Canhoto P., Lima R.P., 2023, Simulation of a Thermal Recuperative Incinerator of VOCs with a Special Focus on the Heat Exchanger, Math. Comput. Appl. 2024, 29, 1.